
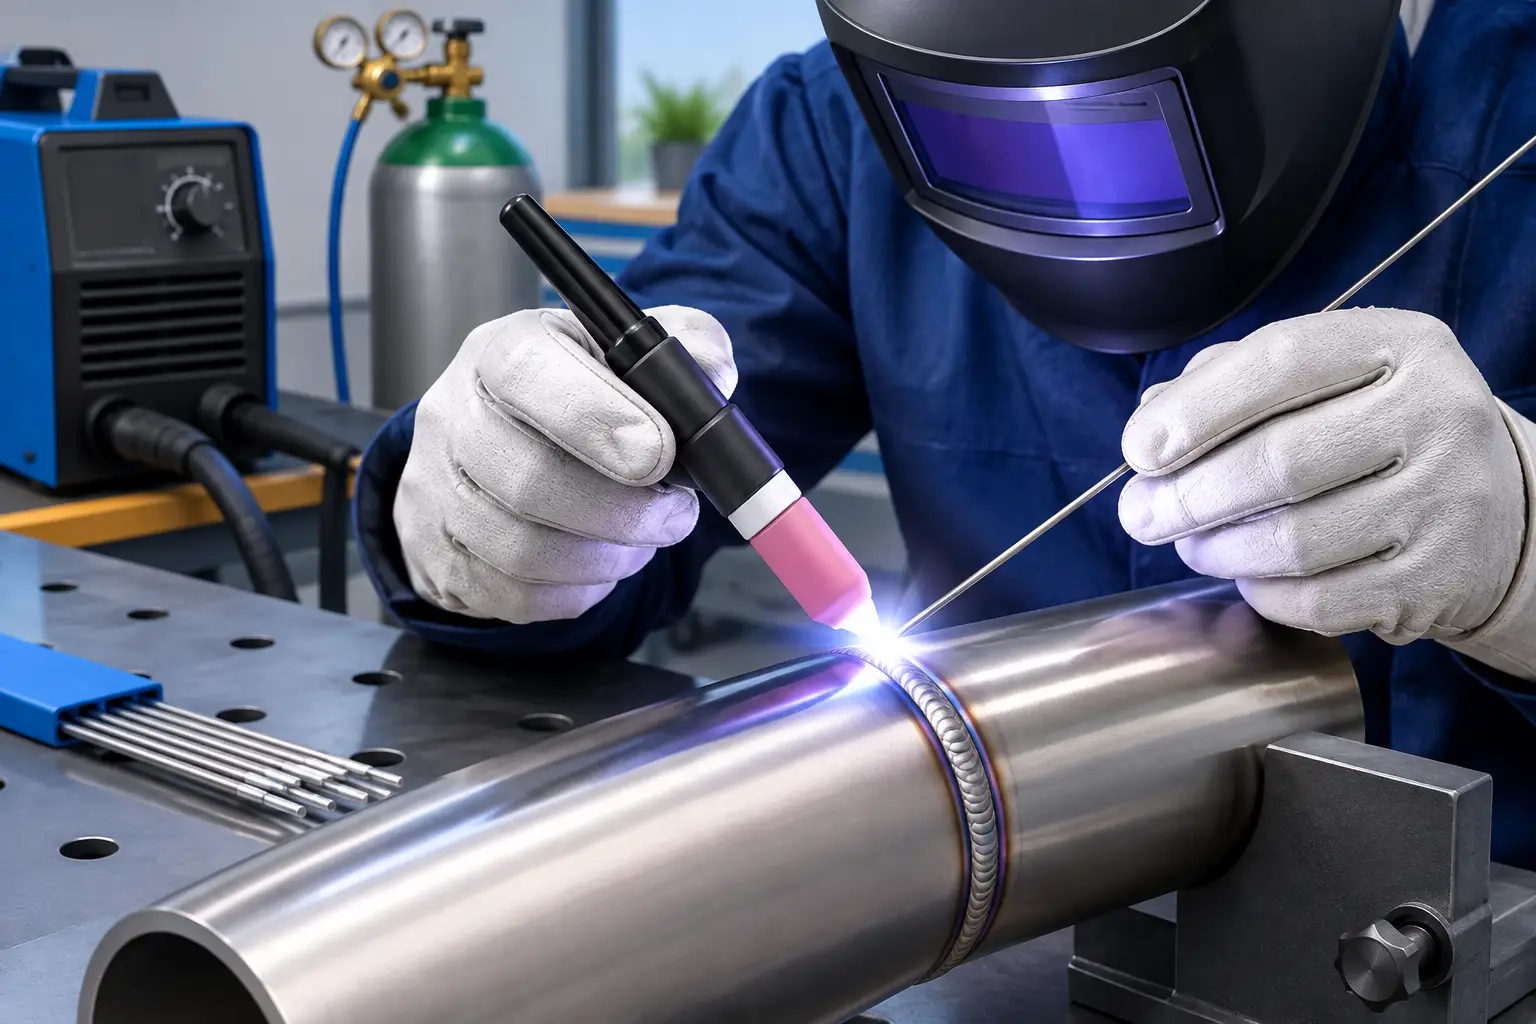
Un cordón TIG con buena apariencia puede fallar antes de entrar en servicio si el acero inoxidable se contaminó, perdió protección gaseosa o recibió un aporte equivocado. Esta guía de soldadura inoxidable TIG está pensada para talleres, fabricantes e instaladores que necesitan uniones limpias, resistentes a la corrosión y repetibles en piezas ornamentales, sanitarias, industriales o de proceso.
El proceso TIG permite un control preciso del arco y del baño de fusión. Esa precisión es su principal ventaja, pero también exige disciplina: una preparación deficiente, una boquilla mal elegida o una herramienta usada previamente en acero al carbono pueden dejar marcas que luego se convierten en puntos de corrosión. En inoxidable, el acabado y la limpieza no son detalles estéticos: hacen parte del desempeño del conjunto.
Antes de soldar: defina la calidad y la aplicación
No todos los inoxidables responden igual al calor. Para aplicaciones generales, arquitectónicas y de fabricación liviana, el AISI 304 suele ser una alternativa frecuente. Cuando el equipo estará expuesto a cloruros, ambientes marinos, químicos o procesos más exigentes, el AISI 316 ofrece una mejor resistencia a la corrosión. La selección debe considerar el medio de operación, la temperatura, la posibilidad de limpieza y las exigencias del cliente final.
El material de aporte debe ser compatible con el metal base. En términos generales, para unir inoxidable 304 se utiliza aporte 308L o 308LSi; para inoxidable 316, 316L o 316LSi. La letra L indica bajo contenido de carbono, una característica útil para reducir el riesgo de corrosión intergranular en zonas afectadas por el calor. Sin embargo, no conviene elegir la varilla solo por equivalencia nominal: en uniones disímiles, espesores altos, piezas fundidas o servicios a temperatura elevada, la recomendación puede cambiar.
También defina desde el inicio si la junta será visible, sanitaria, estructural o sometida a presión. Una unión ornamental puede priorizar el mínimo aporte y una superficie fácil de pulir. Una línea de proceso necesita, además, penetración controlada, raíz protegida y un acabado interno que no retenga contaminantes.
Preparación de la junta: donde empieza la calidad
El inoxidable debe llegar a la mesa de trabajo limpio, seco y libre de películas protectoras, aceites, pintura, adhesivos o humedad. Desengrasar con un producto adecuado y usar paños que no desprendan fibras ayuda a evitar porosidad y manchas durante la soldadura.
La contaminación por hierro es uno de los errores más costosos. Discos, cepillos, prensas, mesas o esmeriles que han trabajado acero al carbono pueden transferir partículas ferrosas a la superficie. Estas partículas se oxidan con el tiempo y dan la impresión de que el inoxidable “se está dañando”. Para evitarlo, reserve herramientas exclusivas para inoxidable y mantenga las piezas separadas del acero común durante corte, armado y acabado.
El bisel, la separación y el punteo deben ser consistentes. En lámina delgada, una luz excesiva aumenta el riesgo de perforación y deformación. En espesores mayores, un bisel insuficiente puede dejar falta de fusión en la raíz. Los puntos de soldadura deben quedar limpios, bien distribuidos y con la menor distorsión posible; luego deben integrarse al cordón, no quedar como defectos escondidos.
Equipo y consumibles para soldadura inoxidable TIG
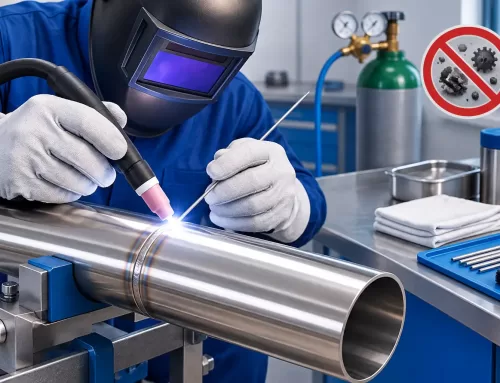
Para la mayoría de uniones en inoxidable se usa corriente directa con electrodo negativo, conocida como DCEN. Esta configuración concentra más calor en la pieza, favorece la penetración y protege el tungsteno. Una máquina con control fino de amperaje, pedal o gatillo progresivo y función de posgas permite trabajar con mayor estabilidad, especialmente en piezas delgadas o cordones visibles.
El tungsteno debe estar afilado de forma longitudinal, nunca transversal. Un afilado longitudinal estabiliza el arco y reduce su dispersión. El diámetro depende del amperaje, del espesor y de la geometría de la junta. Para trabajos habituales en lámina y tubería delgada, los diámetros pequeños ofrecen mejor control; para mayor intensidad, se requiere un tungsteno de mayor sección para evitar sobrecalentamiento.
El argón de alta pureza es el gas de protección estándar. Un caudal demasiado bajo deja entrar oxígeno; uno demasiado alto puede generar turbulencia y aspirar aire ambiente. Como referencia de operación, el caudal se ajusta según el diámetro de la boquilla, las corrientes de aire y la posición de soldadura. La copa de gas debe cubrir adecuadamente el baño, y una lente de gas puede mejorar la protección en cordones expuestos y trabajos de precisión.
El posgas es indispensable. Si se corta el gas apenas se apaga el arco, el tungsteno y el extremo caliente del cordón se oxidan. Mantenga protección hasta que el electrodo enfríe y la zona pierda su brillo incandescente. Este tiempo depende del amperaje y del tamaño del tungsteno, pero reducirlo por ahorrar gas suele salir más caro en reprocesos.
Cómo controlar el calor sin deformar el inoxidable
El acero inoxidable tiene una conductividad térmica menor que el acero al carbono y tiende a deformarse con mayor facilidad cuando acumula calor. La solución no es soldar más rápido sin control, sino administrar el aporte térmico con una secuencia de trabajo adecuada.
En lámina delgada, use el menor amperaje que permita una fusión estable y avance con un arco corto. Si el tungsteno queda muy lejos, el arco se abre, pierde concentración y calienta un área mayor. Si queda demasiado cerca, puede tocar el baño y contaminarse. Mantener una distancia constante entre electrodo y pieza ayuda a obtener un cordón estrecho y uniforme.
El aporte debe entrar en el borde delantero del baño, protegido por el gas. Sacar y meter la varilla fuera de la cobertura gaseosa puede oxidar su punta y trasladar esa contaminación al cordón. En muchas aplicaciones de bajo espesor, el proceso permite soldar de forma autógena, sin aporte. Funciona cuando el ajuste de la junta es excelente, pero no reemplaza el aporte cuando se necesita reforzar la unión, compensar separación o asegurar propiedades mecánicas.
Para piezas largas, alterne tramos, use una secuencia de retroceso o distribuya los puntos de fijación. Las prensas y respaldos de cobre pueden ayudar a disipar calor en láminas, siempre que no alteren la geometría ni contaminen la zona de unión. Cada solución depende del espesor, del diseño y de la tolerancia de deformación permitida.
La raíz también necesita protección
Cuando se suelda tubería, recipientes, colectores o componentes sanitarios, proteger únicamente la cara externa no es suficiente. La raíz expuesta al oxígeno puede formar una oxidación oscura, conocida en taller como azucarado. Además de afectar la apariencia, esa capa reduce la resistencia a la corrosión y puede crear una superficie difícil de limpiar.
El purgado interno con argón desplaza el aire de la zona de raíz y permite obtener una penetración limpia. Es fundamental sellar correctamente el volumen a purgar, controlar el ingreso del gas y esperar el tiempo necesario antes de iniciar. Un purgado excesivo desperdicia argón; uno insuficiente deja decoloración y obliga a intervenir posteriormente una zona de acceso limitado.
En instalaciones sanitarias, farmacéuticas o de alimentos y bebidas, conviene establecer criterios de aceptación visual para la raíz antes de comenzar la producción. Definir una muestra aprobada evita discusiones posteriores sobre color, penetración, concavidad o rugosidad interna.
Defectos frecuentes y su causa probable
La porosidad suele relacionarse con humedad, grasa, fugas de gas, corrientes de aire o una boquilla obstruida. Antes de subir amperaje o cambiar el aporte, revise la limpieza de la junta, el estado de mangueras y conexiones, así como la cobertura real del gas.
La decoloración intensa alrededor del cordón indica exceso de calor o protección insuficiente. Una tonalidad leve puede eliminarse mediante limpieza posterior, pero colores azules, grises o negros requieren atención porque evidencian una oxidación más marcada. Ajustar el caudal, ampliar el posgas, reducir el aporte térmico o mejorar el purgado suele corregir el problema.
La falta de fusión aparece cuando el baño no alcanza los bordes de la junta, ya sea por avance excesivo, amperaje bajo, mala preparación o ángulo incorrecto de la antorcha. La perforación, en cambio, suele provenir de demasiado amperaje, luz excesiva o permanencia prolongada en un punto. Ambos defectos se previenen con probetas previas, especialmente al cambiar de espesor, lote de material o posición de soldadura.
Limpieza y acabado después de soldar
Terminada la unión, retire salpicaduras, residuos y óxidos térmicos sin usar herramientas contaminadas. El acabado mecánico debe respetar la dirección y la rugosidad requerida por la pieza. En superficies visibles, una secuencia de lijado mal ejecutada deja marcas más evidentes que el propio cordón.
Cuando el servicio exige máxima resistencia a la corrosión, la limpieza química o pasivación puede ser necesaria para restaurar una superficie homogénea y libre de contaminantes. El método debe elegirse según la geometría, el acabado, la normativa aplicable y las condiciones de seguridad del proceso. No todos los productos ni todos los procedimientos son adecuados para cada aplicación.
Una soldadura TIG confiable no depende de un solo parámetro. Depende de material correctamente seleccionado, preparación sin contaminación, protección gaseosa estable y control térmico en cada paso. Para mantener esa repetibilidad, conviene abastecer acero inoxidable, varillas, alambre y consumibles con especificaciones claras y disponibilidad continua. Imporinox, con más de 45 años de experiencia y despachos a toda Colombia, puede acompañar esa selección desde el suministro hasta las necesidades de transformación del proyecto.





 Paga con PSE
Deja tu comentario