
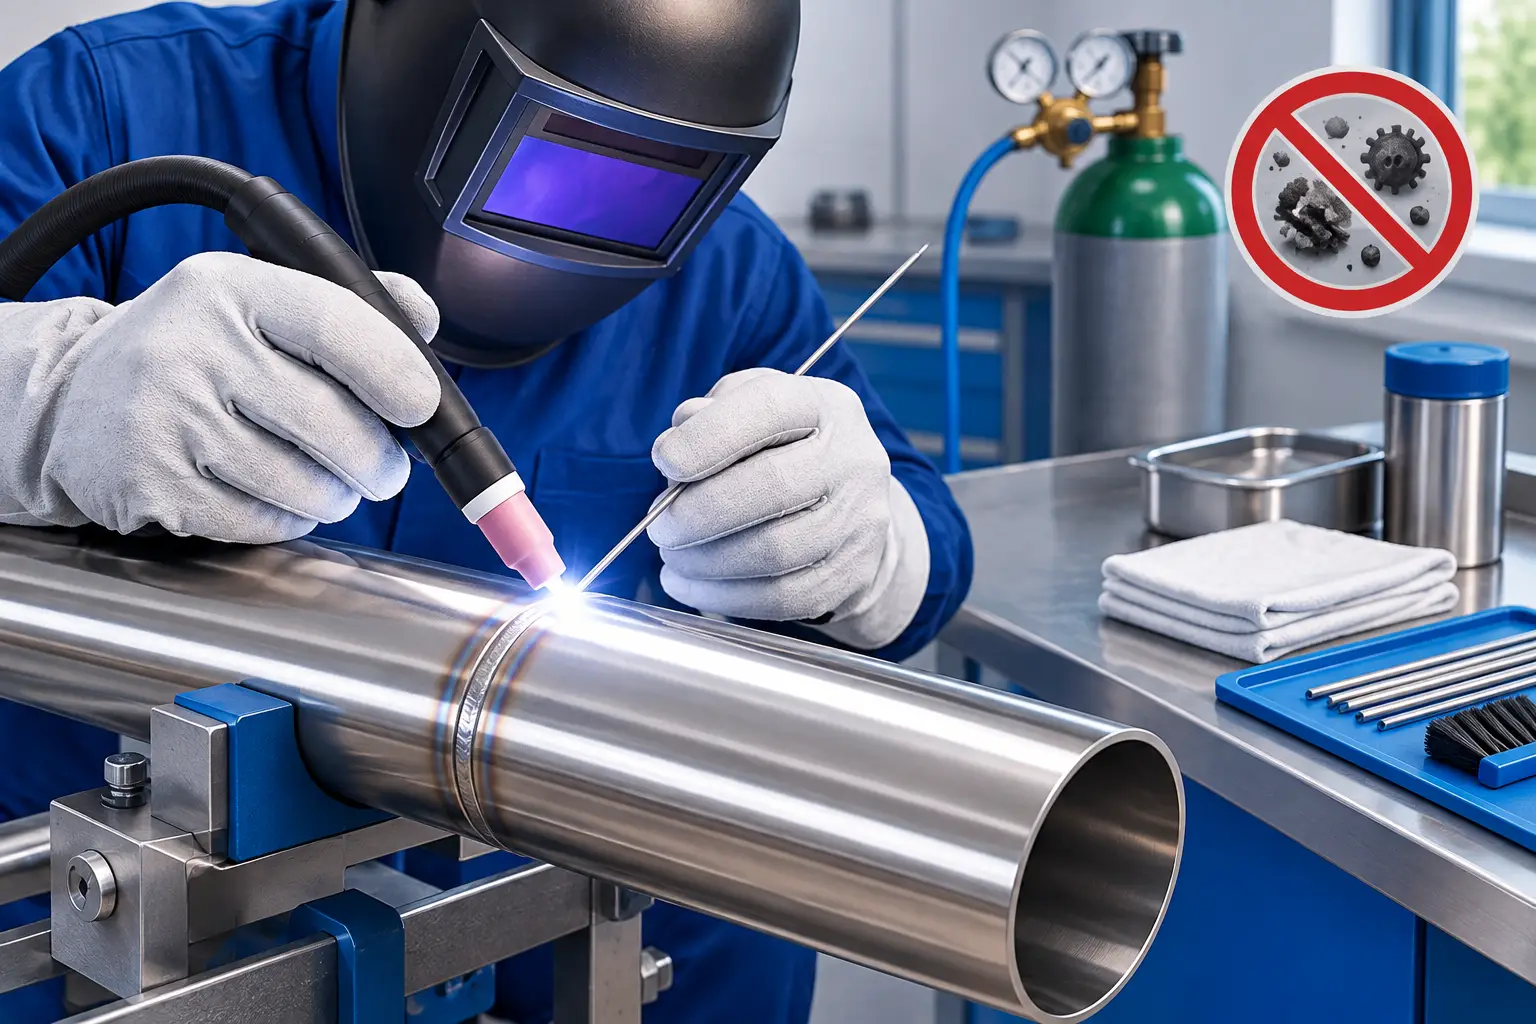
Una unión que luce bien por fuera puede fallar rápidamente por dentro. En tuberías para alimentos, procesos químicos, agua tratada o aplicaciones arquitectónicas, saber cómo soldar tubería de inoxidable implica controlar la contaminación, el aporte térmico y la protección del cordón. No se trata solo de cerrar una junta: se trata de conservar la resistencia a la corrosión que motivó la elección del material.
El acero inoxidable forma una capa pasiva rica en cromo que lo protege. Cuando se calienta sin control, se contamina con partículas de acero al carbono o se deja oxidar en la raíz, esa protección puede perderse localmente. El resultado son manchas, corrosión prematura, acumulación de residuos o rechazo de una línea sanitaria.
Antes de soldar tubería de inoxidable, defina la aplicación
La técnica adecuada depende de la calidad del inoxidable, el espesor, el diámetro y el servicio de la tubería. Una tubería ornamental no exige el mismo acabado ni el mismo nivel de control que una conducción sanitaria para alimentos, una línea farmacéutica o un circuito con productos corrosivos.
Los grados 304 y 304L son habituales en ambientes de humedad, fabricación general y aplicaciones alimentarias sin alta concentración de cloruros. Para ambientes marinos, químicos o con sales, el 316 y 316L ofrecen mejor comportamiento frente a la corrosión. Las versiones L, de bajo carbono, son especialmente convenientes cuando se soldarán espesores o juntas con mayor aporte de calor, pues reducen el riesgo de sensibilización en la zona afectada térmicamente.
También debe definirse si la junta será a tope, en ángulo, con unión roscada o mediante accesorio sanitario. En tubos delgados, una preparación excesiva del borde puede dificultar el control del baño. En espesores mayores, en cambio, un bisel correctamente dimensionado permite penetración completa sin sobrecalentar el material.
Preparación: el paso que define la calidad de la unión
La mayor parte de los problemas de soldadura en acero inoxidable se originan antes de encender el equipo. El corte debe ser recto, sin rebabas y con una separación uniforme entre piezas. Si la unión queda forzada durante el punteo, la contracción térmica puede deformar el conjunto o abrir la raíz.
Las superficies deben limpiarse hasta retirar aceites, pintura de marcación, adhesivos, humedad y polvo. Use limpiadores compatibles, como alcohol isopropílico o acetona aplicada con paños limpios que no desprendan fibras. Evite productos que contengan cloruros, ya que pueden favorecer corrosión localizada.
Las herramientas deben estar dedicadas al acero inoxidable. Un disco, cepillo de alambre, esmeril o mesa de trabajo usados previamente en acero al carbono transfieren hierro libre a la superficie. Esa contaminación puede oxidarse y dar la falsa impresión de que el inoxidable es de baja calidad. Para acabado mecánico, utilice abrasivos y cepillos exclusivos de inoxidable.
Antes de iniciar, revise cinco condiciones: alineación de los tubos, limpieza interna y externa, holgura de raíz, puntos de sujeción y acceso para la purga posterior. Corregir cualquiera de estas variables cuando el cordón ya está avanzado suele costar más tiempo y material que prepararlas bien desde el principio.
Seleccione el proceso de soldadura adecuado
Para tubería delgada, sanitaria o visible, el proceso TIG o GTAW suele ser la opción de mayor control. Permite un cordón limpio, una penetración precisa y menor proyección de material. Bien ejecutado, puede realizarse de forma autógena en algunas uniones de tubo delgado, aunque el uso de metal de aporte es recomendable cuando la tolerancia de ajuste no es perfecta o se requiere reforzar la junta.
En producción, espesores medios o instalaciones donde la velocidad es prioritaria, MIG pulsado o GMAW puede ser eficiente. Sin embargo, exige ajustar correctamente la transferencia, el gas y la técnica para limitar salpicaduras y decoloración. La soldadura con electrodo revestido puede utilizarse en montaje de campo y espesores mayores, pero normalmente demanda más limpieza posterior y es menos conveniente para interiores sanitarios.
Como referencia general, el aporte debe ser compatible con el metal base. Para inoxidable 304L es frecuente utilizar ER308L, mientras que para 316L se emplea ER316L. La selección final debe considerar la composición de ambas piezas, la temperatura de operación y el medio de servicio. Usar un aporte inadecuado puede afectar la resistencia química de la junta, aunque visualmente el cordón parezca correcto.
La purga interna evita la oxidación en la raíz
Una de las diferencias críticas al soldar tubería de inoxidable es proteger no solo la cara externa del cordón, sino también su parte interna. Cuando la raíz queda expuesta al oxígeno durante la soldadura, se forma una oxidación gruesa y oscura conocida en taller como azucarado. Esa superficie rugosa retiene contaminantes y reduce la resistencia a la corrosión.
Para evitarlo, se purga el interior con argón de alta pureza. El gas debe desplazar el aire de manera estable, no simplemente entrar a gran presión. Un flujo demasiado alto genera turbulencia, mezcla el argón con oxígeno y desperdicia gas. Selle los extremos de la sección, deje una salida controlada y permita que la atmósfera interna se estabilice antes de iniciar.
En trabajos de alta exigencia, un medidor de oxígeno ayuda a verificar el nivel de purga. El valor aceptable depende de la especificación del proyecto, pero las líneas sanitarias o de proceso crítico suelen requerir controles más estrictos que una estructura ornamental. Mantenga la purga hasta que la zona soldada se haya enfriado lo suficiente para no oxidarse al contacto con el aire.
Técnica TIG para una tubería limpia y uniforme
Con tungsteno afilado, gas protector adecuado y una antorcha bien posicionada, el objetivo es formar un baño pequeño y estable. La copa debe proporcionar cobertura suficiente, especialmente en cordones visibles o en juntas que requieren una coloración mínima. El argón es el gas más utilizado para TIG; en casos específicos pueden evaluarse mezclas, pero deben responder al procedimiento aprobado.
Inicie con puntos de soldadura distribuidos de manera uniforme. En diámetros pequeños, cuatro puntos pueden ser suficientes si el ajuste es correcto; en diámetros mayores, incremente los puntos para evitar desalineación. Los punteos deben limpiarse y fusionarse correctamente, no quedar como inclusiones dentro del cordón final.
Avance con velocidad constante y use la menor energía que permita obtener fusión y penetración adecuadas. Un exceso de amperaje o una permanencia prolongada ensancha la zona afectada por el calor, aumenta la decoloración y puede deformar tubos delgados. Un aporte térmico demasiado bajo, por otro lado, genera falta de fusión. La apariencia del cordón orienta, pero la verificación de la raíz y, cuando aplique, las pruebas de estanqueidad son las que confirman el resultado.
No enfríe bruscamente con agua una soldadura recién terminada salvo que el procedimiento lo contemple. Deje que el conjunto disipe calor de manera controlada. En líneas extensas, alterne los puntos de inicio o aplique una secuencia de soldadura que distribuya la contracción y conserve la geometría.
Limpieza y pasivado después de soldar
La coloración térmica alrededor del cordón no es solo una cuestión estética. Los tonos azulados, violetas o marrones indican oxidación superficial y, según su intensidad, pueden asociarse con menor contenido de cromo en la superficie. En aplicaciones expuestas o sanitarias, conviene removerla mediante limpieza mecánica controlada, decapado químico compatible o procesos de pasivado definidos por la especificación.
El decapado utiliza productos ácidos y exige manejo profesional, elementos de protección personal, ventilación y disposición segura de residuos. No debe improvisarse. En muchos casos, una combinación de preparación correcta, buena cobertura de gas y limpieza posterior permite conservar un acabado de alto nivel sin recurrir a procesos agresivos en toda la pieza.
Inspeccione tanto el exterior como el interior accesible de la unión. Busque poros, grietas, socavación, falta de fusión, exceso de penetración y raíz oxidada. Para tuberías de proceso, complete la inspección con una prueba de presión, prueba neumática controlada o el método definido por ingeniería. Una fuga mínima en taller puede convertirse en una parada costosa cuando la línea entra en operación.
Errores frecuentes al soldar inoxidable
El primer error es tratar el inoxidable como si fuera acero al carbono. Esto se refleja en herramientas contaminadas, falta de limpieza y selección incorrecta de consumibles. El segundo es omitir la purga interna para ahorrar tiempo o argón. En una línea sanitaria, ese ahorro puede convertirse en una superficie difícil de limpiar y vulnerable a corrosión.
También es común aumentar demasiado el amperaje para avanzar más rápido. La productividad real no depende de hacer un cordón en menos tiempo, sino de evitar retrabajos, deformaciones y limpieza excesiva. Finalmente, no basta con pedir “tubería inoxidable”: la calidad, el acabado, el espesor, el diámetro y los accesorios deben corresponder al proceso y al sistema de unión previsto.
Imporinox, con más de 45 años de experiencia y despachos a toda Colombia, suministra tubería, accesorios, soldadura y referencias de acero inoxidable para proyectos industriales, sanitarios y ornamentales que requieren continuidad de material y respaldo técnico.
Antes de programar la soldadura, valide la calidad del material, el procedimiento, el aporte y el método de purga con las condiciones reales de servicio. Una junta bien preparada protege la operación mucho después de que el cordón deja de estar caliente.





 Paga con PSE
Deja tu comentario