
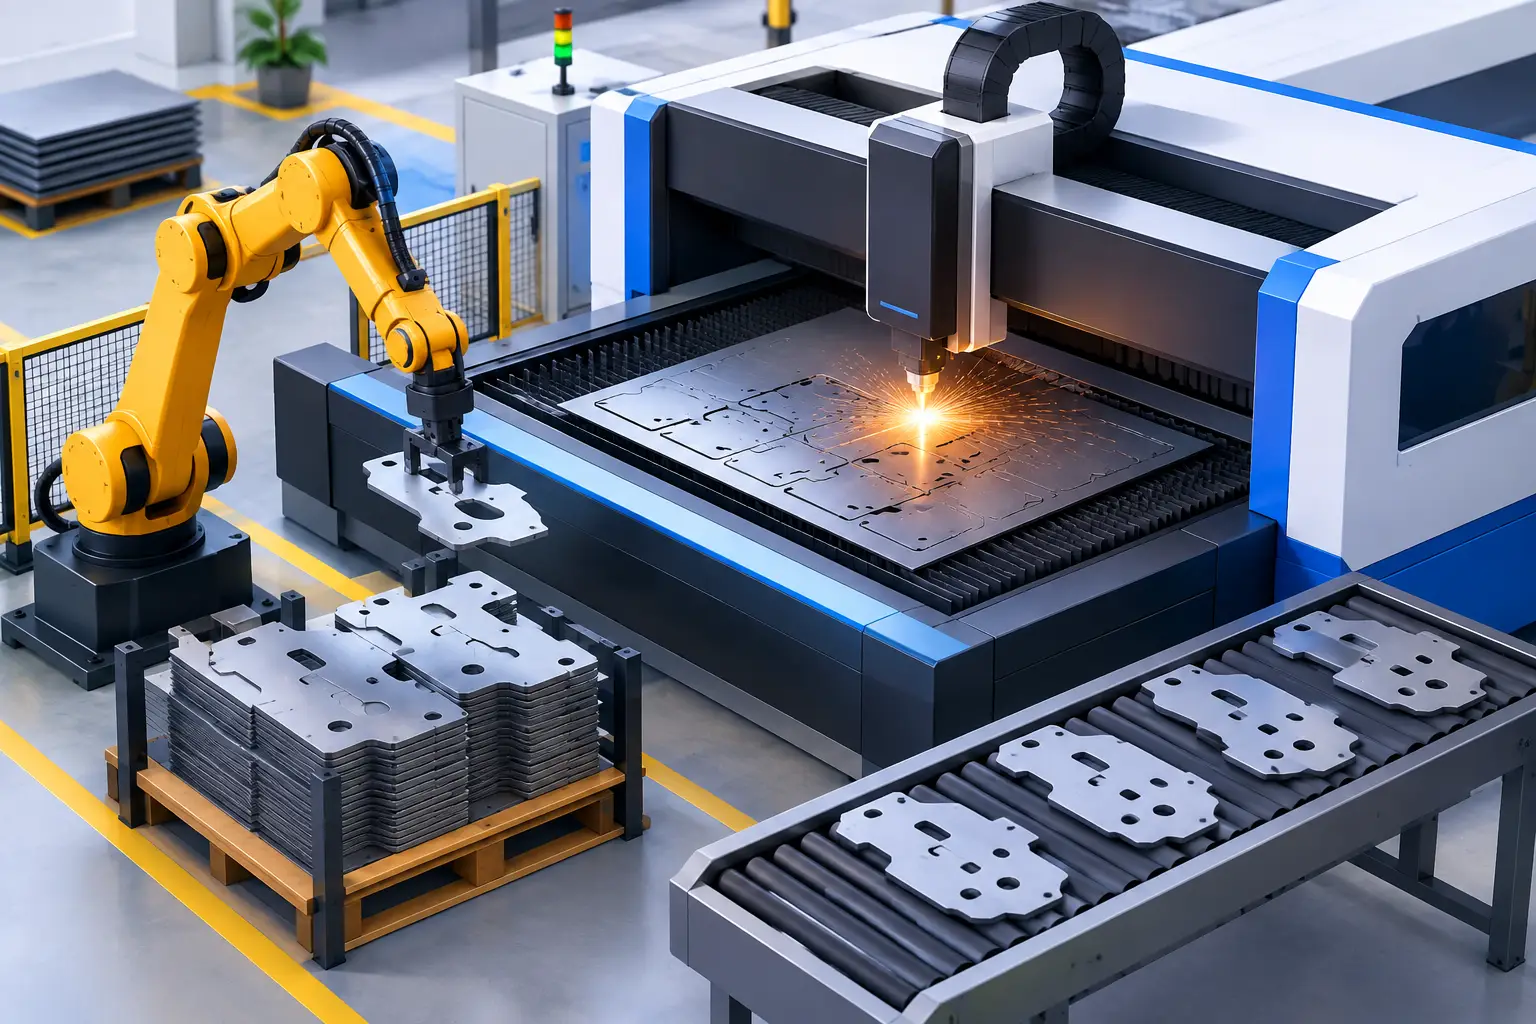
Un pedido de lámina inoxidable puede parecer simple hasta que el taller debe entregar cientos de piezas repetibles, con tolerancias definidas y sin desperdiciar material. La automatización corte láser responde a ese punto crítico: convierte el corte en un proceso programable, trazable y consistente, capaz de sostener la producción sin depender de ajustes manuales en cada pieza.
Para fabricantes metalmecánicos, contratistas, integradores de equipos y responsables de compras, el valor no está solo en que una máquina corte rápido. Está en recibir piezas listas para la siguiente operación, con medidas confiables, aprovechamiento eficiente de la lámina y tiempos de entrega que permitan planear. En acero inoxidable, donde el costo del material y la calidad del acabado tienen un impacto directo en el proyecto, esa diferencia se refleja en la rentabilidad.
Qué resuelve la automatización de corte láser
La automatización integra software, programación de piezas, parámetros de corte y, según la capacidad instalada, sistemas de carga y descarga de láminas. El objetivo es reducir la intervención repetitiva del operario sin eliminar el control técnico. Una persona capacitada sigue siendo decisiva para revisar planos, definir estrategias de corte, verificar la calidad y responder ante variaciones del material o del pedido.
El primer beneficio es la repetibilidad. Una vez validado el archivo y la programación, una serie de piezas conserva sus dimensiones y geometrías a lo largo de la producción. Esto resulta especialmente útil en carcasas, tableros, componentes para equipos de alimentos, mobiliario institucional, piezas arquitectónicas y conjuntos que luego pasan por doblez, soldadura o ensamble.
También mejora el aprovechamiento de la materia prima. El software de anidamiento distribuye las piezas sobre la lámina buscando reducir retales y separaciones innecesarias. No existe un aprovechamiento perfecto en todos los casos: las piezas con geometrías irregulares, los acabados direccionales y los requerimientos de película protectora pueden limitar las opciones. Aun así, una buena programación permite tomar decisiones basadas en rendimiento real y no en estimaciones hechas a mano.
La velocidad es otro factor, pero debe entenderse bien. No siempre conviene programar la máxima velocidad posible. En espesores altos, radios pequeños, perforaciones finas o piezas con alta exigencia estética, priorizar velocidad puede afectar el borde, aumentar rebabas o generar deformación térmica. La automatización aporta control de parámetros para equilibrar productividad y calidad según el uso final de cada componente.
Automatización de corte láser: desde el plano hasta la pieza
Un proceso confiable comienza antes de encender el láser. El plano debe indicar material, calibre o espesor, acabado, dimensiones, cantidades y tolerancias relevantes. Si la pieza va a doblarse, también conviene coordinar desde el inicio los desarrollos y la dirección del grano cuando se trabaja con acabados visibles, como satinado o pulido.
Los archivos vectoriales bien construidos reducen correcciones y retrasos. Formatos como DXF suelen facilitar la lectura de contornos, perforaciones y líneas de referencia, siempre que lleguen depurados. Líneas duplicadas, escalas incorrectas, cotas convertidas en geometría o contornos abiertos pueden generar errores de programación. La revisión técnica previa evita que un problema de diseño llegue a la máquina y se convierta en material desperdiciado.
Después, el sistema define trayectorias, puntos de entrada, puentes de sujeción y orden de corte. Esta secuencia no es un detalle menor. Cortar primero determinadas áreas puede reducir el movimiento de piezas pequeñas, limitar marcas térmicas y conservar la estabilidad de la lámina. En piezas delgadas y de contorno complejo, una estrategia mal elegida puede provocar desplazamientos que alteren las medidas finales.
La automatización puede incluir bibliotecas de parámetros por tipo de material y espesor. El acero inoxidable no se comporta igual que el acero al carbono o el aluminio, y aun dentro del inoxidable hay condiciones que cambian el resultado: película protectora, acabado superficial, planitud, espesor real y condición de la lámina. Trabajar con parámetros validados permite lograr bordes más uniformes y disminuir operaciones posteriores de repaso.
El acero inoxidable exige criterio técnico
Elegir la aleación correcta es tan importante como definir el corte. Para múltiples aplicaciones industriales y arquitectónicas, el acero inoxidable tipo 304 ofrece una combinación adecuada de resistencia a la corrosión, facilidad de fabricación y disponibilidad. Cuando el ambiente incorpora cloruros, humedad constante o agentes más agresivos, una alternativa como el tipo 316 puede ser más conveniente, aunque representa un costo superior.
La automatización no corrige una selección equivocada de material. Si un equipo sanitario, una cocina industrial o una instalación cercana a ambientes marinos necesita mayor resistencia a la corrosión, el análisis debe realizarse antes de fabricar. Lo mismo sucede con el espesor: una pieza puede cortarse con precisión, pero si no tiene la rigidez necesaria para su carga, vibración o proceso de soldadura, el problema aparecerá después.
El acabado también cambia la conversación. En aplicaciones funcionales, el criterio principal puede ser la resistencia y facilidad de limpieza. En fachadas, mobiliario, ascensores o elementos ornamentales, la apariencia de la cara visible merece una coordinación adicional. La orientación de las piezas sobre la lámina, la conservación de la película protectora y la manipulación posterior influyen en el resultado final.
Cuándo conviene automatizar y cuándo no
La automatización aporta más valor cuando hay series repetitivas, alto volumen de referencias, plazos exigentes o necesidad de controlar el consumo de material. También es una buena solución para piezas complejas que resultan lentas o variables con métodos manuales. Un fabricante que repite semanalmente componentes para un mismo equipo puede ganar consistencia, facilitar la reposición y disminuir el riesgo de diferencias entre lotes.
Sin embargo, no todos los requerimientos justifican la misma configuración. Para un prototipo único, una pieza de gran formato o una solicitud con información técnica incompleta, el factor decisivo puede ser la revisión de ingeniería más que la automatización física de la operación. El mejor proceso no es necesariamente el más automatizado, sino el que responde a la cantidad, complejidad, material, tolerancia y fecha de entrega del proyecto.
Tampoco conviene medir la eficiencia únicamente por el precio por pieza. Una cotización debe considerar el rendimiento de la lámina, tiempo de programación, perforaciones, geometría, necesidad de película protectora, empaque y procesos posteriores. Una pieza ligeramente más económica puede generar un costo mayor si llega con rebaba, rayones o desviaciones que retrasan el ensamble.
Cómo preparar una solicitud de corte más eficiente
Una solicitud clara acelera la validación técnica y permite cotizar con mayor precisión. Antes de enviar el requerimiento, revise que el archivo corresponda a las medidas reales y que las unidades estén definidas. Incluya el material solicitado, el espesor, el acabado requerido, las cantidades por referencia y cualquier condición crítica de calidad.
Si la pieza continuará a doblez, soldadura o ensamble, comunique ese proceso. Esta información ayuda a definir tolerancias razonables, ubicación de perforaciones y detalles que facilitan la fabricación. También informe si una cara será visible o si la pieza necesita conservar película protectora. Son datos sencillos que evitan reprocesos y diferencias de criterio entre diseño, compras y producción.
Para órdenes recurrentes, mantener una versión controlada de cada plano es una práctica recomendable. Un cambio mínimo en una ranura, diámetro o desarrollo puede afectar el funcionamiento del conjunto. Identificar claramente revisiones, cantidades y fechas requeridas permite programar mejor y conservar la trazabilidad entre lotes.
Un aliado para producir con continuidad
La automatización de corte láser funciona mejor cuando se integra con una cadena de abastecimiento confiable. Tener acceso al material adecuado, capacidad de transformación y respuesta logística reduce el número de interlocutores y los tiempos improductivos entre compra, corte y fabricación. Imporinox combina suministro de acero inoxidable, corte láser y experiencia técnica para atender requerimientos desde cantidades puntuales hasta abastecimientos continuos con despachos a toda Colombia.
Antes de poner una pieza en producción, vale la pena revisar el plano con criterio de fabricación, definir la calidad de inoxidable y confirmar el resultado esperado en el borde y acabado. Esa conversación técnica previa suele ahorrar más tiempo y material que cualquier ajuste hecho después del corte.





 Paga con PSE
Deja tu comentario