
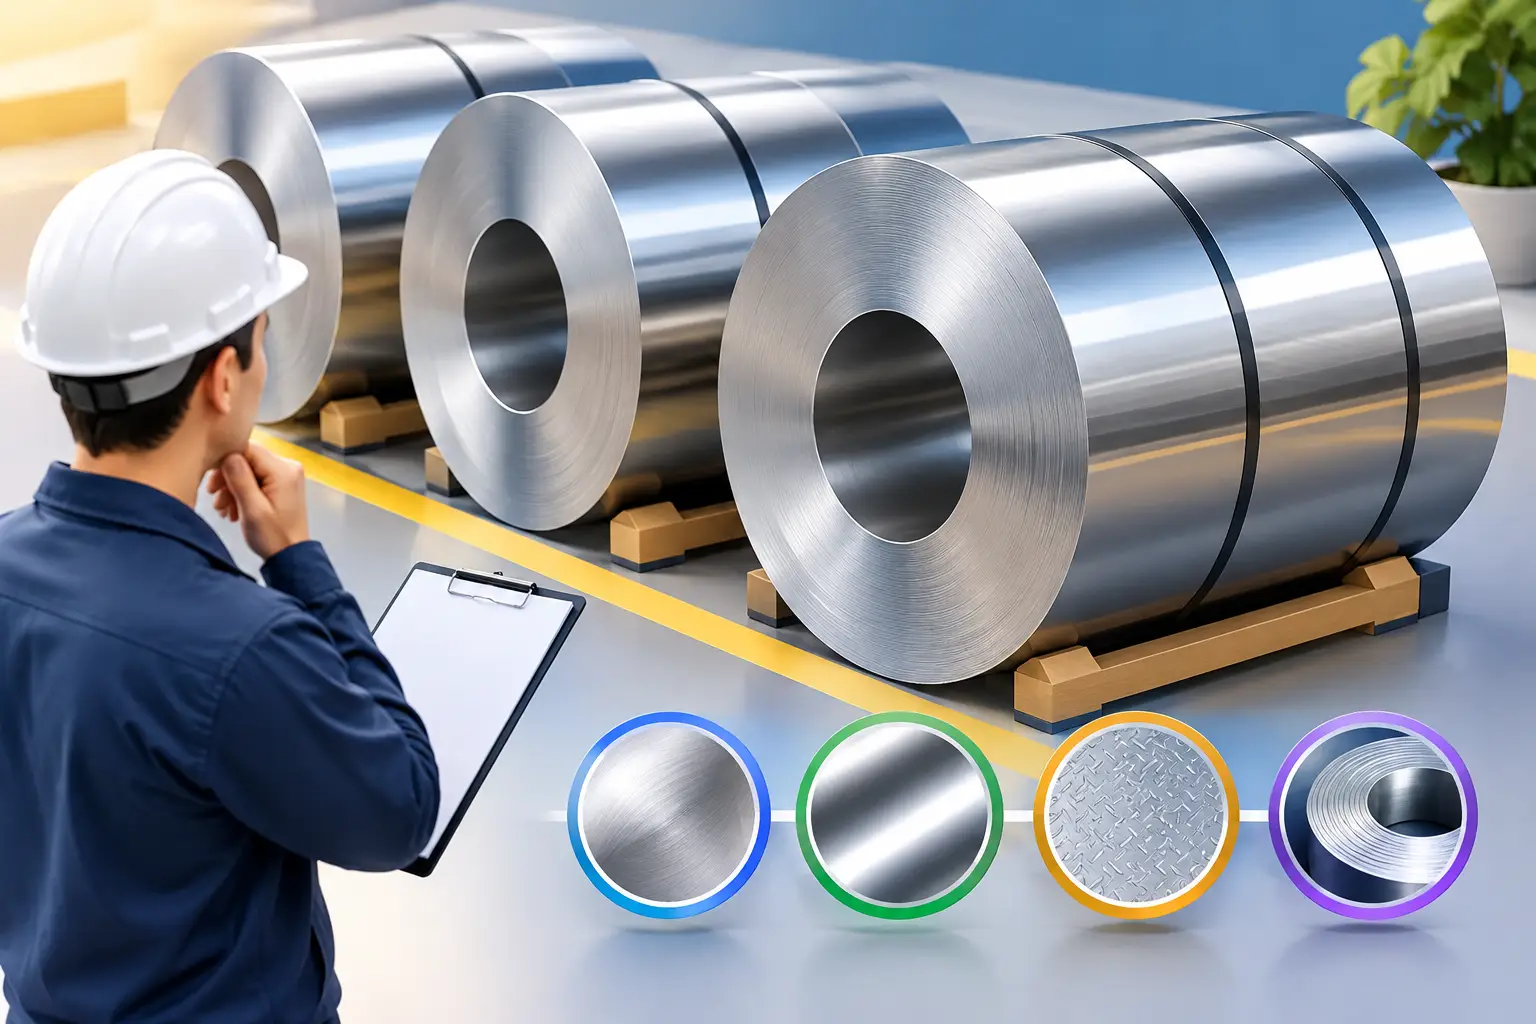
Una bobina mal especificada puede detener una línea de producción antes de llegar al taller. El problema no suele ser solo el precio: puede ser un grado inadecuado para el ambiente, un acabado incompatible con la pieza o un ancho que genera desperdicio en cada corte. Por eso, elegir bobinas de acero inoxidable exige revisar el uso final, el proceso de transformación y las condiciones reales de suministro.
Para compradores industriales, fabricantes y contratistas, la bobina representa una forma eficiente de abastecer procesos repetitivos. Permite alimentar equipos de corte, estampado, perfilado, doblado o fabricación de tubería con continuidad. Sin embargo, esa eficiencia depende de una especificación clara desde la cotización.
Qué define una bobina adecuada para su proceso
La selección comienza con cuatro variables que trabajan juntas: calidad del acero, espesor, ancho y acabado superficial. No conviene decidir una sola de ellas de forma aislada. Un acero con buena resistencia a la corrosión puede no ofrecer la apariencia esperada; un ancho estándar puede ser económico al comprar, pero costoso si deja demasiada merma en producción.
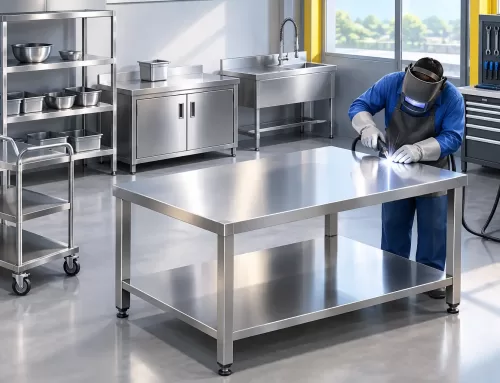
También debe definirse si la bobina se utilizará tal como llega o si pasará por procesos posteriores. No es igual comprar material para una cubierta arquitectónica visible que para una pieza interna de maquinaria, una mesa de alimentos, un ducto, un tanque o un componente sanitario. La exigencia estética, higiénica, mecánica y química cambia en cada caso.
Grado de acero: 304, 316, 430 y otras alternativas
El acero inoxidable tipo 304 es una referencia frecuente en aplicaciones industriales, ornamentales, alimentarias y de manufactura general. Ofrece una buena combinación de resistencia a la corrosión, facilidad de transformación y disponibilidad. Es una elección habitual para mobiliario, cocinas industriales, revestimientos, equipos y componentes expuestos a humedad moderada.
Cuando el material estará en contacto con ambientes más agresivos, sales, cloruros o determinados agentes químicos, el tipo 316 puede ser más conveniente. Su composición mejora la resistencia a la corrosión localizada, pero implica un mayor costo. Esa diferencia se justifica cuando una falla prematura tendría consecuencias operativas, sanitarias o de mantenimiento relevantes.
El tipo 430, de familia ferrítica, puede responder bien en usos decorativos o de interior con menor exigencia corrosiva. Su comportamiento frente al conformado y la soldadura debe evaluarse según la geometría de la pieza. En proyectos sensibles al costo, también aparecen otras calidades, pero sustituir un grado sin revisar el ambiente de servicio puede generar manchas, corrosión o reclamos posteriores.
La pregunta correcta no es cuál acero inoxidable es “mejor”, sino cuál responde a la exposición, la vida útil esperada y el proceso de fabricación de la pieza. Un proveedor técnico debe ayudar a convertir esas condiciones en una especificación comprable.
Acabado de las bobinas de acero inoxidable
El acabado no es un detalle visual. Afecta la limpieza, la apariencia, la fricción durante el proceso, la facilidad de mantenimiento y, en ciertos casos, el desempeño frente a contaminantes. Para aplicaciones industriales es común encontrar acabado 2B, de aspecto mate y uniforme, apropiado para procesos posteriores de transformación o para piezas donde la estética no es el factor principal.
El acabado brillante BA se utiliza cuando se busca una superficie más reflectiva y limpia visualmente. Puede ser adecuado en componentes decorativos, electrodomésticos, mobiliario y algunas aplicaciones arquitectónicas. Por su parte, el acabado No. 4 satinado es una elección frecuente para ascensores, equipos de cocina, revestimientos y superficies visibles que requieren una apariencia técnica y homogénea.
Antes de definir el acabado, conviene identificar cómo se orientará el grano en la pieza final. En paneles, frentes o puertas, una dirección inconsistente puede afectar la presentación del conjunto. Si habrá soldadura, pulido o doblado, también se debe prever cómo esos procesos modificarán la superficie original.
Espesor, ancho y peso: datos que impactan la productividad
El espesor define parte de la rigidez, el peso y la capacidad de la pieza para soportar esfuerzos. Elegir un espesor mayor “por seguridad” puede elevar el costo del material, dificultar el doblado o exigir más capacidad de la maquinaria. Elegir uno menor puede provocar deformaciones, vibraciones o fallas en servicio. La decisión debe considerar diseño, carga, tolerancias y método de fabricación.
El ancho de la bobina merece la misma atención. Un ancho ajustado a la geometría de las piezas reduce desperdicio y operaciones de corte innecesarias. Cuando el consumo es recurrente, calcular el rendimiento por bobina permite comparar propuestas con mayor precisión que revisar solamente el valor por kilogramo.
También es necesario confirmar el peso por bobina, el diámetro interno, el diámetro exterior y la orientación de desenrollado requerida por el equipo. Estos datos son especialmente importantes para líneas automatizadas, prensas, perfiladoras y desenrolladores. Una bobina compatible con el material, pero no con la capacidad de la máquina, genera tiempos muertos y maniobras adicionales.
Compatibilidad con corte, doblado y soldadura
Las bobinas se compran para transformarse. Por eso, el proceso de fabricación debe aparecer desde el inicio de la conversación técnica. En corte láser, por ejemplo, el espesor, la planitud y el estado superficial influyen en la calidad del resultado. Para piezas obtenidas mediante doblado, importa el radio, el sentido de laminación y la condición del material.
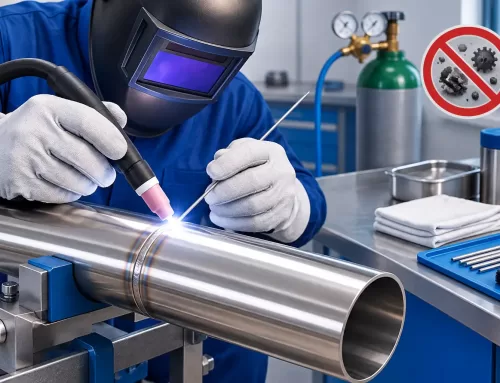
En estampado o embutición profunda, el comportamiento del acero frente a la deformación es determinante. Un material adecuado para corte simple no necesariamente responde igual en una pieza de geometría exigente. Cuando hay soldadura, deben revisarse tanto el grado como el aporte, la limpieza de la junta y el acabado requerido después de soldar.
La contaminación cruzada es otro riesgo que suele subestimarse. El contacto con herramientas, partículas o discos usados previamente sobre acero al carbono puede dejar residuos ferrosos en el inoxidable. Con el tiempo, esos residuos pueden oxidarse y dar la impresión de que el acero inoxidable falló. Separar herramientas, limpiar las superficies y aplicar prácticas correctas de fabricación protege el resultado final.
Cómo comprar sin comprometer la continuidad de suministro
Una cotización útil debe indicar claramente grado, acabado, espesor, ancho, presentación y cantidad. Si la aplicación exige trazabilidad, certificados de calidad o una composición específica, debe solicitarse desde el comienzo. Dejar estos puntos para después puede retrasar la liberación del material o abrir diferencias entre lo que se esperaba y lo que se recibió.
Para consumos periódicos, es conveniente proyectar la demanda por semanas o meses, incluyendo inventario de seguridad. No se trata de acumular material sin control, sino de proteger la operación frente a variaciones de consumo, cambios de programación y tiempos de transporte. Esto es relevante para fabricantes que trabajan por órdenes de producción y no pueden sustituir el inoxidable con facilidad.
La disponibilidad local y la capacidad de despacho también pesan en la decisión. Un suministro técnicamente correcto pierde valor si llega tarde o en una presentación que no puede descargarse y manipularse con seguridad. En Colombia, la cobertura nacional y la posibilidad de despachar desde cualquier cantidad ayudan a atender tanto reposiciones puntuales como programas de abastecimiento continuo.
Imporinox combina inventario de acero inoxidable, soporte técnico y servicios de transformación para acompañar estas decisiones. Con más de 45 años de experiencia, su enfoque permite revisar la referencia requerida antes de que el material entre al proceso, una ventaja concreta cuando cada hora de producción cuenta.
Mantenimiento de la superficie desde la recepción
El desempeño de una bobina no termina al llegar a planta. Debe almacenarse en un lugar seco, protegido de salpicaduras, polvo metálico y contacto directo con otros materiales que puedan contaminarla. La película protectora, cuando aplica, debe conservarse durante las operaciones que puedan rayar la superficie, pero retirarse de acuerdo con las condiciones del proceso para evitar residuos de adhesivo.
Para limpieza rutinaria, suelen bastar agua, detergente neutro y paños que no dejen partículas. Los productos con cloruros deben evaluarse con cuidado, en especial sobre superficies expuestas a humedad o en grados menos resistentes. Una buena práctica de limpieza no reemplaza la selección correcta del grado, pero evita que una superficie bien elegida se deteriore por mantenimiento inadecuado.
La mejor compra de bobina no es necesariamente la de menor precio inicial. Es la que entrega rendimiento, calidad de transformación, apariencia consistente y continuidad para su operación. Al cotizar, lleve una especificación completa y una muestra o plano cuando sea posible: esa información permite recibir una recomendación técnica precisa y convertir el acero inoxidable en una ventaja productiva, no en una variable de riesgo.





 Paga con PSE
Deja tu comentario